-
 play_arrow
Radio EXPRESS FM Prawdziwa lokalna stacja
-
 play_arrow
Radio BIELSKO Przeboje non-stop
-
 play_arrow
Radio DISCO Zawsze w rytmie!
-
 play_arrow
Radio MEGA Mega Przeboje!
-
 play_arrow
Radio NUTA Same dobre nuty!
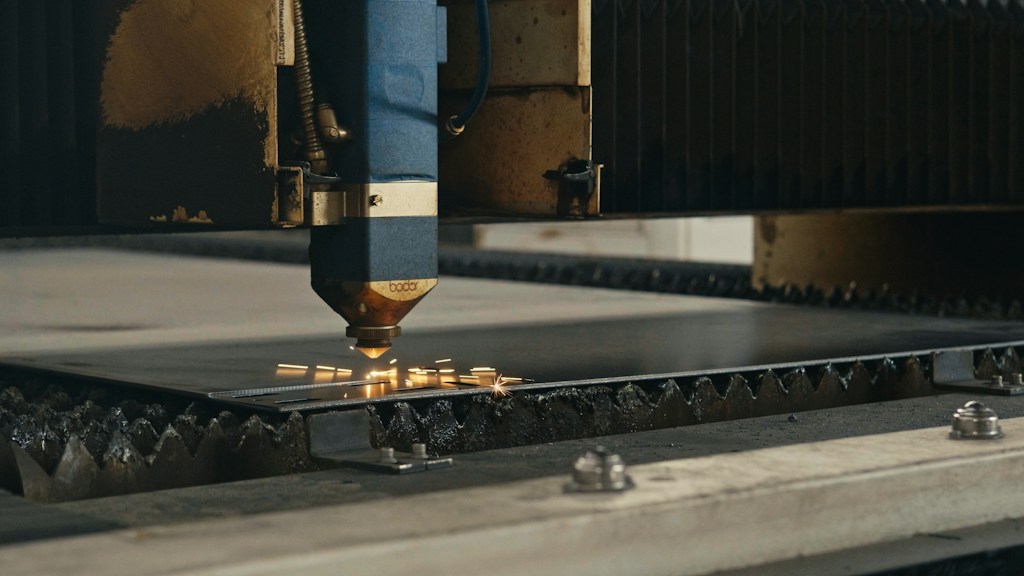
Cięcie laserem blach – precyzja, która zmieniła obróbkę metalu
Źródło: unsplash.com Licencja: https://unsplash.com/license
Cięcie blach przez długi czas kojarzyło się przede wszystkim z metodami mechanicznymi: piłowaniem, wykrawaniem, frezowaniem czy użyciem pras. Laser zmienił ten proces dość radykalnie. Zamiast fizycznego narzędzia, które musi wejść w kontakt z materiałem, wykorzystywana jest skoncentrowana wiązka energii zdolna do przecięcia metalu z bardzo dużą dokładnością.
Dziś cięcie laserem blach jest jedną z podstawowych technologii stosowanych w produkcji elementów metalowych. Sprawdza się zarówno przy pojedynczych detalach i krótkich seriach, jak i przy dużych zamówieniach przemysłowych. Jego przewaga nie wynika jednak wyłącznie z szybkości. Równie istotne są powtarzalność, jakość krawędzi i możliwość wykonywania kształtów, które przy tradycyjnej obróbce byłyby znacznie bardziej czasochłonne.
Jak właściwie laser przecina metal?
W miejscu cięcia skupiona wiązka lasera dostarcza bardzo dużą ilość energii na niewielkiej powierzchni. Materiał szybko się nagrzewa, topi, a w zależności od parametrów procesu może również częściowo odparowywać. Stopiony metal jest następnie usuwany ze szczeliny za pomocą gazu technologicznego.
Cały proces odbywa się bez mechanicznego kontaktu narzędzia z blachą. Nie występuje więc klasyczne zużywanie się ostrza czy frezu, a sam materiał nie jest poddawany takim siłom mechanicznym jak podczas wielu tradycyjnych metod obróbki.
Kluczowe znaczenie ma przy tym precyzyjne prowadzenie głowicy oraz właściwe ustawienie parametrów: mocy lasera, prędkości posuwu, rodzaju gazu czy odległości dyszy od powierzchni materiału. Dla operatora liczy się więc nie tylko moc maszyny, ale również umiejętność dobrania technologii do konkretnego gatunku i grubości blachy.
Dlaczego szczelina po cięciu jest tak wąska?
Jedną z najbardziej charakterystycznych cech cięcia laserowego jest niewielka szerokość szczeliny. Wiązka jest skupiana na bardzo małej powierzchni, dlatego oddziałuje przede wszystkim tam, gdzie faktycznie ma powstać linia cięcia.
Ma to kilka praktycznych konsekwencji. Elementy można rozmieszczać na arkuszu blisko siebie, ograniczając ilość odpadu. Łatwiej również wykonywać drobne detale, otwory, łuki i skomplikowane kontury bez konieczności stosowania osobnych narzędzi dla każdego kształtu.
W produkcji seryjnej nawet niewielka oszczędność materiału na jednym arkuszu może mieć znaczenie ekonomiczne. Dlatego istotnym elementem procesu jest również tzw. nesting, czyli takie rozmieszczenie elementów na blasze, aby jak najlepiej wykorzystać dostępną powierzchnię.
Laser światłowodowy a starsze technologie
Współczesne zakłady coraz częściej korzystają z laserów światłowodowych, znanych jako lasery fiber. W porównaniu ze starszymi laserami CO₂ oferują one wysoką sprawność energetyczną i bardzo dobrze radzą sobie z obróbką metali.
Technologia fiber jest szczególnie efektywna przy cięciu cienkich i średnich blach, gdzie pozwala osiągać bardzo wysokie prędkości pracy. Możliwe jest również przetwarzanie materiałów dobrze odbijających promieniowanie, takich jak aluminium, mosiądz czy miedź, choć każdorazowo wymagają one właściwego doboru parametrów.
Nie oznacza to jednak, że każdy materiał i każda grubość zachowują się identycznie. Inaczej tnie się stal konstrukcyjną, inaczej nierdzewną, a jeszcze inaczej aluminium. Różnice wynikają między innymi z przewodnictwa cieplnego, temperatury topnienia i reakcji materiału z gazem używanym podczas procesu.
Azot czy tlen? Gaz też ma znaczenie
Gaz technologiczny nie służy wyłącznie do usuwania stopionego metalu ze szczeliny. Może również wpływać na przebieg samego cięcia i wygląd gotowej krawędzi.
Przy stali konstrukcyjnej często stosowany jest tlen. Bierze on udział w reakcji egzotermicznej z rozgrzanym metalem, dzięki czemu wspomaga proces cięcia. Pozwala to efektywnie obrabiać grubsze materiały, choć na krawędzi może powstać warstwa tlenków.
Azot działa inaczej. Jest gazem obojętnym, dlatego ogranicza utlenianie krawędzi. Z tego względu często wykorzystuje się go przy cięciu stali nierdzewnej, aluminium oraz wszędzie tam, gdzie istotna jest czysta powierzchnia po obróbce.
Czy cięcie laserem zawsze daje gotowy element?
Bardzo dobra jakość krawędzi jest jedną z największych zalet tej technologii, ale nie oznacza, że każdy detal po opuszczeniu maszyny jest od razu gotowy do montażu. Wymagania zależą od dalszego zastosowania elementu.
W wielu przypadkach laser pozwala ograniczyć lub całkowicie wyeliminować dodatkowe szlifowanie. Jeżeli jednak część ma być później spawana, malowana proszkowo, gięta lub poddawana bardzo dokładnej obróbce, mogą być potrzebne kolejne etapy przygotowania powierzchni.
Znaczenie ma również temperatura. Choć strefa wpływu ciepła przy cięciu laserowym jest stosunkowo niewielka, nadal jest to proces termiczny. Przy nieprawidłowo dobranych parametrach możliwe są przebarwienia, nadtopienia, nadmierny żużel lub pogorszenie jakości krawędzi.
Największą zaletą lasera jest elastyczność
W przypadku wykrawania mechanicznego przygotowanie nowego kształtu może wymagać wykonania odpowiedniego narzędzia. W technologii laserowej geometria elementu jest definiowana cyfrowo. Zmiana detalu sprowadza się więc przede wszystkim do zmiany programu.
To właśnie dlatego laser tak dobrze sprawdza się nie tylko w produkcji masowej, ale również przy prototypach, krótkich seriach oraz zamówieniach wykonywanych według indywidualnej dokumentacji.
Jeżeli projekt zostanie przygotowany w odpowiednim formacie, maszyna może wycinać zarówno proste elementy konstrukcyjne, jak i bardziej złożone kształty: wsporniki, obudowy, fronty, uchwyty, elementy maszyn czy detale dekoracyjne.
Od projektu do gotowego detalu
Samo cięcie jest tylko jednym etapem procesu. Najpierw trzeba przygotować prawidłową dokumentację techniczną, sprawdzić geometrię, uwzględnić tolerancje i możliwości konkretnej maszyny, a następnie odpowiednio rozmieścić elementy na arkuszu.
Właśnie na tym etapie doświadczenie wykonawcy potrafi przynieść bardzo wymierne korzyści. Niewielka korekta konstrukcji, średnicy otworu czy rozmieszczenia detali może skrócić czas obróbki, ograniczyć zużycie materiału albo ułatwić późniejsze gięcie i spawanie.
Dlatego przy bardziej wymagających projektach warto traktować firmę wykonującą cięcie nie tylko jako operatora maszyny, ale również jako partnera technologicznego, który potrafi ocenić, czy przygotowany detal rzeczywiście nadaje się do efektywnego wykonania laserem.
Cięcie laserem blach w Lublinie i okolicach
Technologia laserowa łączy cechy, które w obróbce metalu trudno uzyskać jednocześnie: wysoką precyzję, szybkość, powtarzalność i dużą swobodę projektowania. Właśnie dlatego znajduje zastosowanie zarówno przy prostych elementach konstrukcyjnych, jak i bardziej wymagających detalach wykonywanych według dokumentacji klienta.
Jeżeli potrzebujesz cięcia laserem blach w Lublinie lub okolicach, warto sprawdzić ofertę Ciecielaser.pl. Firma świadczy usługi profesjonalnego cięcia laserowego dla klientów z regionu, realizując zarówno pojedyncze projekty, jak i większe serie elementów. To rozwiązanie dla osób i firm, które oczekują dokładnego wykonania detali oraz technologii dopasowanej do konkretnego materiału i projektu: https://ciecielaser.pl/ciecie-laserem-lublin/
Zobacz także
Teraz na antenie
Mega Biba
Zaprasza Sławek Rybka Rybczyński
Najbardziej imprezowy wieczór w śląskim eterze to właśnie MEGA BIBA w EXPRESS FM! Największe przeboje muzyki tanecznej, wspomnienia dyskotek i Wasze pozdrowienia.
close